

 通过认证

“汽车座椅滑轨生产线”参数说明
| 是否有现货: | 是 | 认证: | 汽车座椅滑轨生产线 |
| 品牌: | 汽车座椅滑轨生产线 | 加工定制: | 是 |
| 外形尺寸: | 汽车座椅滑轨生产线 | 重量: | 汽车座椅滑轨生产线 |
| 用途: | 汽车座椅滑轨生产线 | 型号: | 汽车座椅滑轨生产线 |
| 规格: | 汽车座椅滑轨生产线 | 商标: | 汽车座椅滑轨生产线 |
| 包装: | 汽车座椅滑轨生产线 | 产量: | 1 |
“汽车座椅滑轨生产线”详细介绍
合肥百川自动化科技有限公司
座椅滑轨生产装配线
技术协议
2015.7.10
甲方:
乙方: 合肥百川自动化科技有限公司
公司(以下简称甲方)与 合肥百川自动化科技有限公司(以下简称乙方),就甲方购买乙方生产的座椅滑轨生产装配线事宜,经双方协商达成如下协议。
一、功能简述:
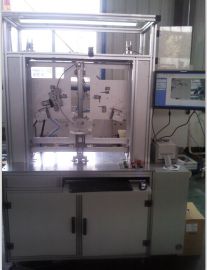
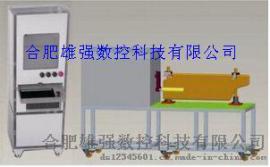
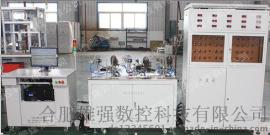
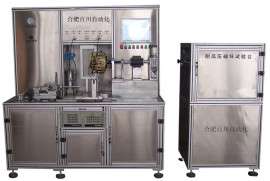
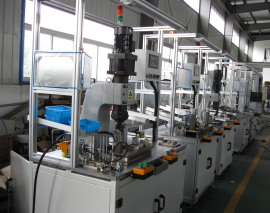
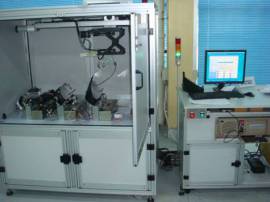
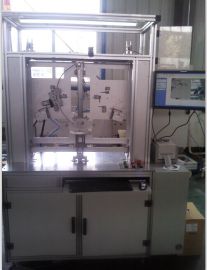
本方案适用于HY170IIA1/A2.00座椅滑轨装配。线体主要由转盘式结构的二个工位台组成。每个工作台分五个工位,工作台之间有输送带传输物料。工序一样差别不大的滑轨可更换仿形夹具来实现其装配功能。
本线体由2名工作台体装配员工站姿操作,1名辅助装配工,共计3名工作人员。工作节拍为40S/件(目前估算时间,因不明确检测的内容)左右。
装配步骤简表
设备序号 工序 装配主要内容 备注
工作台一 工序一 放物料、检测; 20S
工序二 同时冲滑芯后挡块三处; 25S
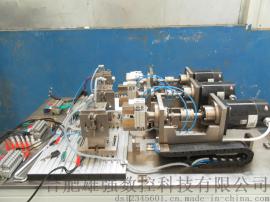
工序三 振动盘送料,机械手安装POM滚珠; 35S
工序四 振动盘送料,机械手安装ABS芯棒; 35S
工序五 振动盘送料,机械手安装POM滚珠; 35S
工作台二 工序一 放物料、检测、安装一字弹簧; 35S
工序二 冲滑壳后滚珠挡块 20S
工序三 滑壳锁紧片前切口封口 20S
工序四 检查POM滚珠、涂润滑油 40S
工序五 总检测 40S
输送线 工作台一和工作台二之间物料运输
二、控制系统简介
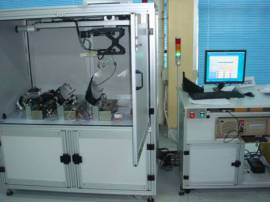
自动控制的工作站采用PLC或板卡作为控制器,部分工位采用触摸屏作为人机界面。系统有手动和自动两种操作模式,两种操作模式可以通过转换开关来互相转换。当设备故障或操作不正确时,控制系统自动声光报警提示。
采用触摸屏可以显示当前工作站的流程,并具有产品统计功能。没有采用触摸屏的工作站通过相应的工作灯来显示当前的工作流程。两个工作台的第一工位均采用双手启动按钮、设有安全光栅、安全防护罩等安全防护措施,确保操作人员的安全。
工作台结构布局图
三、该套装配线具有以下特点
工作台采用型材及钢架结构,整套设备上体采用铝型材架体,下机架采用优质钢管焊接,既保证了单元台体的强度,又满足了平稳重心的要求。整体按工业操作台标准化设计,外观整体结构一致。
根据需要配备看板、废料箱、电气控制柜、料盒等,布局合理,操作便捷。装配线物流由皮带线输送。
工装夹具材料选用优质碳素钢或合金工具钢,精密加工,并经过热处理及表面处理。结构设计充分考虑完成装配定位、安装定位、机械防错等功能,操作简单、更换方便,具有降低人员劳动强度、便于维护等优点。
操作台采用双手按钮操作或增加防护罩、光栅等方式对工人安全生产进行保护。
整个线体电气管路布线安全隐蔽(符合国家II类电气安全标准),线路标识清晰,布线美观科学,便于检查维护。
总体自动化程度较高,同时有较强的纠错、防错、总体检测功能,因此产品质量稳定、可靠。
由定量阀控制,自动涂油,位置准确、涂油量一致,杜绝浪费。
座椅滑轨生产装配线
技术协议
2015.7.10
甲方:
乙方: 合肥百川自动化科技有限公司
公司(以下简称甲方)与 合肥百川自动化科技有限公司(以下简称乙方),就甲方购买乙方生产的座椅滑轨生产装配线事宜,经双方协商达成如下协议。
一、功能简述:
本方案适用于HY170IIA1/A2.00座椅滑轨装配。线体主要由转盘式结构的二个工位台组成。每个工作台分五个工位,工作台之间有输送带传输物料。工序一样差别不大的滑轨可更换仿形夹具来实现其装配功能。
本线体由2名工作台体装配员工站姿操作,1名辅助装配工,共计3名工作人员。工作节拍为40S/件(目前估算时间,因不明确检测的内容)左右。
装配步骤简表
设备序号 工序 装配主要内容 备注
工作台一 工序一 放物料、检测; 20S
工序二 同时冲滑芯后挡块三处; 25S
工序三 振动盘送料,机械手安装POM滚珠; 35S
工序四 振动盘送料,机械手安装ABS芯棒; 35S
工序五 振动盘送料,机械手安装POM滚珠; 35S
工作台二 工序一 放物料、检测、安装一字弹簧; 35S
工序二 冲滑壳后滚珠挡块 20S
工序三 滑壳锁紧片前切口封口 20S
工序四 检查POM滚珠、涂润滑油 40S
工序五 总检测 40S
输送线 工作台一和工作台二之间物料运输
二、控制系统简介
自动控制的工作站采用PLC或板卡作为控制器,部分工位采用触摸屏作为人机界面。系统有手动和自动两种操作模式,两种操作模式可以通过转换开关来互相转换。当设备故障或操作不正确时,控制系统自动声光报警提示。
采用触摸屏可以显示当前工作站的流程,并具有产品统计功能。没有采用触摸屏的工作站通过相应的工作灯来显示当前的工作流程。两个工作台的第一工位均采用双手启动按钮、设有安全光栅、安全防护罩等安全防护措施,确保操作人员的安全。
工作台结构布局图
三、该套装配线具有以下特点
工作台采用型材及钢架结构,整套设备上体采用铝型材架体,下机架采用优质钢管焊接,既保证了单元台体的强度,又满足了平稳重心的要求。整体按工业操作台标准化设计,外观整体结构一致。
根据需要配备看板、废料箱、电气控制柜、料盒等,布局合理,操作便捷。装配线物流由皮带线输送。
工装夹具材料选用优质碳素钢或合金工具钢,精密加工,并经过热处理及表面处理。结构设计充分考虑完成装配定位、安装定位、机械防错等功能,操作简单、更换方便,具有降低人员劳动强度、便于维护等优点。
操作台采用双手按钮操作或增加防护罩、光栅等方式对工人安全生产进行保护。
整个线体电气管路布线安全隐蔽(符合国家II类电气安全标准),线路标识清晰,布线美观科学,便于检查维护。
总体自动化程度较高,同时有较强的纠错、防错、总体检测功能,因此产品质量稳定、可靠。
由定量阀控制,自动涂油,位置准确、涂油量一致,杜绝浪费。