

 通过认证

“精密电火花‘线切割加工 机械加工”参数说明
| 是否有现货: | 否 | 产品材料: | 钢 |
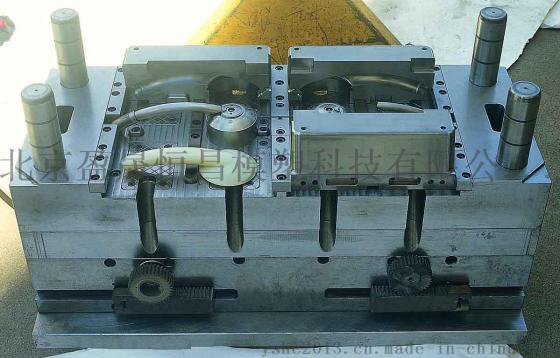
| 成形方式: | 注射成型模 | 模具安装方式: | 固定式模具 |
| 工序组合类型: | 复合模 | 是否支持免费打样: | 是 |
| 型号: | 11 | 规格: | 11 |
| 商标: | 1 | 包装: | 10 |
| 产量: | 10000 |
“精密电火花‘线切割加工 机械加工”详细介绍
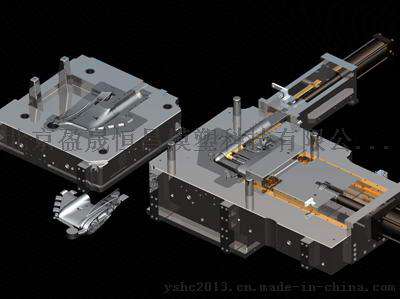
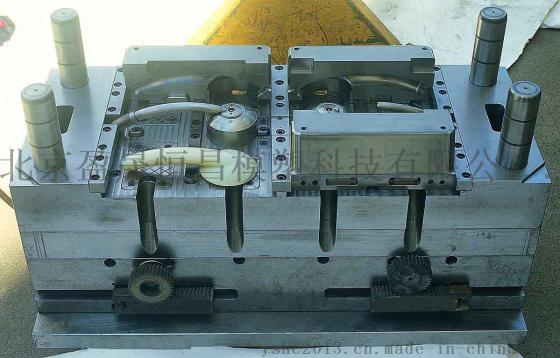
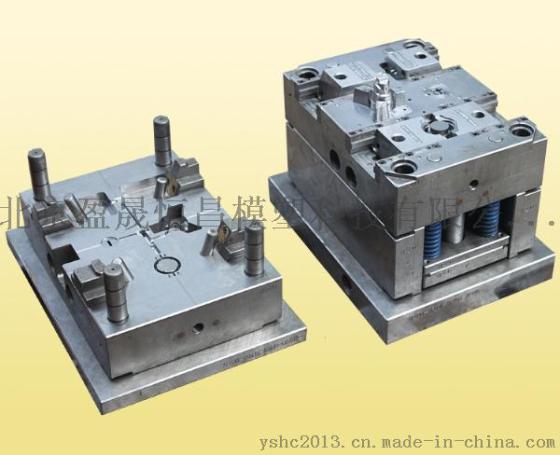
公司拥有车、铣、刨、磨、数控加工中心、数控电火花线切割等各类先进加工设备。 承揽冷冲、热锻、压铸、塑胶等各类模具及铸造用金型、芯盒的设计、制造和非标、 异形复杂曲面零、部件的加工;提供数控编程及其他机电技术开发服务。 我专业工程师熟练运用UG、CATIA、CIMATRON、PRO/E、AUTOCAD等国际顶尖设计软件为 您提供优质的技术服务。 机电领域专业技术研发团队,采用当前先进的设计软件与丰富的实践经验相结合,使 用数控机、电加工设备,充分满足顾客要求。 服务范围:机电设备备品配件、汽车零部件、橡塑制品及机电技术开发服务,机械设 备、机床市场开发代理,数控编程,数控加工,机械零部件加工,工装、模具、检具 设计制造等。
电火花线切割加工除具有电火花加工的基本特点外,还有一些其他特点:①不需要制造形状复杂的工具电极,就能加工出以直线为母线的任何二维曲面。②能切割0.05毫米左右的窄缝。③加工中并不把全部多余材料加工成为废屑,提高了能量和材料的利用率。④在电极丝不循环使用的低速走丝电火花线切割加工中,由于电极丝不断更新,有利于提高加工精度和减少表面粗糙度。⑤电火花线切割能达到的切割效率一般为20~60平方毫米/分,最高可达300平方毫米/分;加工精度一般为±0.01~±0.02毫米,最高可达±0.004毫米;表面粗糙度一般为
R
α2.5~1.25微米,最高可达
R
α0.63微米;切割厚度一般为40~60毫米,最厚可达600毫米。
电火花线切割加工主要用于模具制造,在样板、凸轮、成形刀具、精密细小零件和特殊材料的加工中也得到日益广泛的应用。此外,在试制电机、电器等产品时,可直接用线切割加工某些零件,省去制造冲压模具的时间,缩短试制周期。